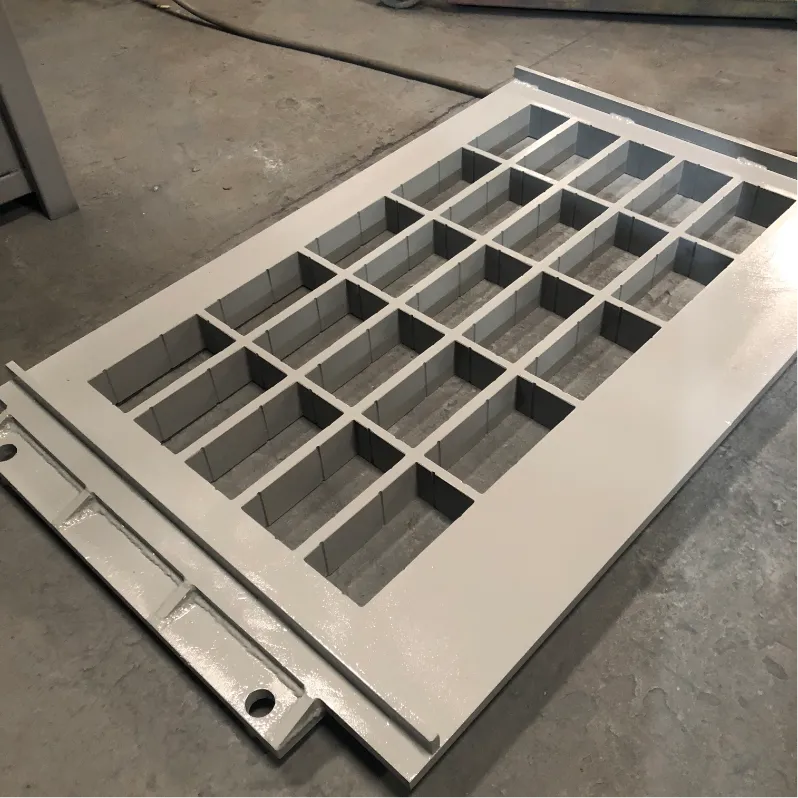
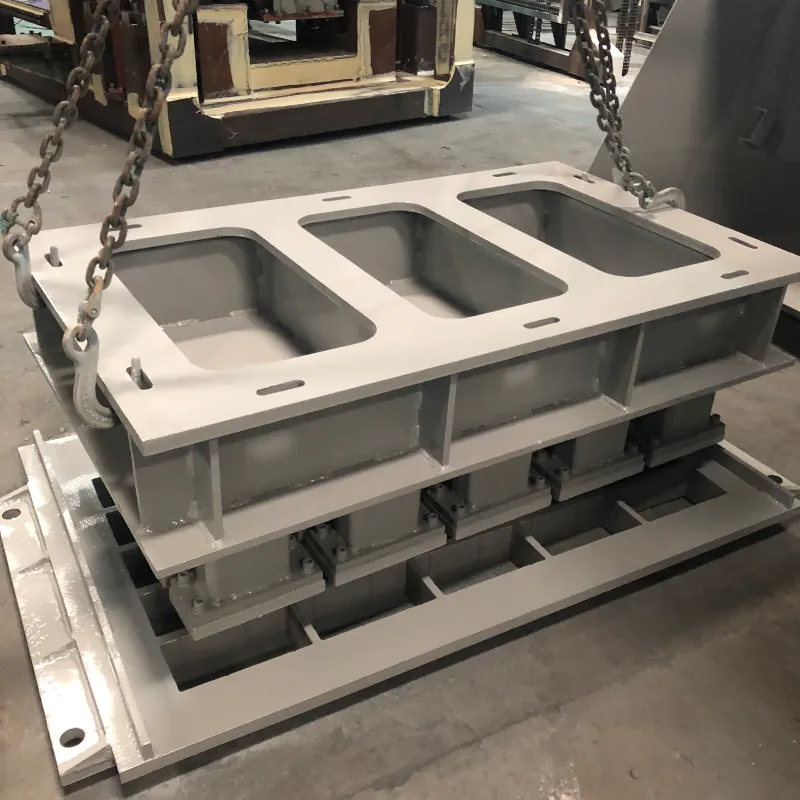
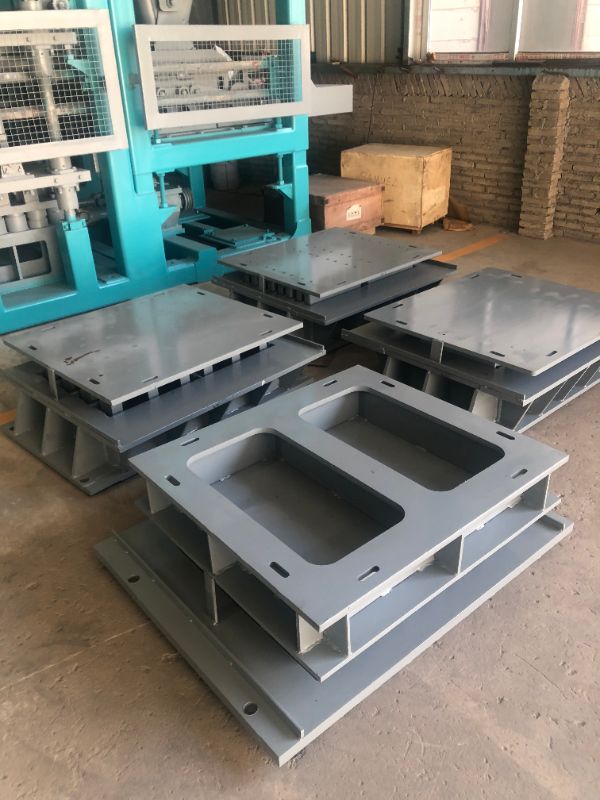
கான்கிரீட் உற்பத்தியாளர்களுக்கு நாங்கள் முழுமையான தீர்வுகளை வழங்குகிறோம்.
கான்கிரீட்டிற்குதொகுதிஉற்பத்தியாளர்களே, உற்பத்தித்திறன் மற்றும் தயாரிப்பு தரம் நிற்கும் அல்லது வீழ்ச்சியடையும் நிலை என்பது இடிக்கப்படும் நிலை. கான்கிரீட் குச்சிகள், விரிசல்கள் அல்லது மேற்பரப்புகள் சிதைக்கும் போது குறைபாடுகள் இருந்தால், வேலையில்லா நேரம், கழிவுகள் மற்றும் நிராகரிக்கப்பட்ட பொருட்களின் செலவுகள் விரைவாக குவிந்துவிடும். இந்த பொதுவான சிக்கல்களின் மூல காரணங்களைப் புரிந்துகொள்வது மற்றும் அவற்றை எவ்வாறு சரிசெய்வது என்பதை அறிவது - திறமையான உற்பத்தி வரிசையை பராமரிக்க அவசியம்.
Fujian Unik Mold Technology Co., Ltd. இல், நாங்கள் 2010 ஆம் ஆண்டு முதல் உயர் செயல்திறன் கொண்ட கான்கிரீட் மோல்டுகளை பொறியியல் செய்து வருகிறோம். 28 ஏற்றுமதிச் சந்தைகளுக்குச் சேவை செய்த அனுபவத்திலிருந்து, அடிக்கடி ஏற்படும் சிதைவு சிக்கல்களுக்கான நடைமுறை சரிசெய்தல் வழிகாட்டி இங்கே உள்ளது.
கான்கிரீட் உற்பத்தியில் ஒட்டுதல் மிகவும் பொதுவான மற்றும் வெறுப்பூட்டும் பிரச்சினைகளில் ஒன்றாகும். இது சுழற்சிகளைக் குறைக்கிறது, அச்சு மற்றும் தயாரிப்பு இரண்டையும் சேதப்படுத்துகிறது, மேலும் ஒரு கோட்டை நிறுத்தலாம்.
சாத்தியமான காரணங்கள்:
போதுமான அல்லது சீரற்ற வெளியீட்டு எண்ணெய் பயன்பாடு
கான்கிரீட் வகையுடன் பொருந்தாத குறைந்த தர வெளியீட்டு முகவர்
உராய்வு புள்ளிகளை உருவாக்கும் குழி மேற்பரப்பு உடைகள்
முறையற்ற டிமோல்டிங் நேரம்-அதிக சீக்கிரம் அல்லது மிகவும் தாமதமானது
கடினமான, குறைந்த வேலைத்திறன் கொண்ட கான்கிரீட் கலவை
தீர்வுகள்:
அனைத்து குழி மேற்பரப்புகளிலும் தொழில்முறை வெளியீட்டு எண்ணெயின் மெல்லிய, சம அடுக்கைப் பயன்படுத்துங்கள்
ஒரு மென்மையான மேற்பரப்பை மீட்டெடுக்க அச்சு துவாரங்களை மீண்டும் பாலிஷ் செய்யவும் (UNIK Ra 1.6 ஐ பரிந்துரைக்கிறது)
அதிர்வுக்குப் பிந்தைய 10-15 வினாடிகள், சீரான டிமால்டிங் நேரத்தைப் பராமரிக்கவும்
ஓட்டத்தை மேம்படுத்தவும் ஒட்டும் தன்மையை குறைக்கவும் உங்கள் கான்கிரீட் கலவையை சரிசெய்யவும்
முடிக்கப்பட்ட தொகுதிகளின் மேற்பரப்பில் காற்று துளைகள் ஒரு ஒப்பனை கவலையை விட அதிகம் - அவை கட்டமைப்பு ஒருமைப்பாட்டை சமரசம் செய்யலாம்.
சாத்தியமான காரணங்கள்:
போதிய அதிர்வு, சிக்கிய காற்று வெளியேறாமல் தடுக்கிறது
காற்றுக் குமிழ்களைப் பிடிக்கும் அதிகப்படியான பிசுபிசுப்பான கான்கிரீட் கலவை
மோசமான உணவு விநியோகம், குழிக்குள் காற்று பாக்கெட்டுகளை விட்டுச்செல்கிறது
அச்சு மேற்பரப்பில் காற்றைப் பிடிக்கக்கூடிய எண்ணெய் அடிப்படையிலான வெளியீட்டு முகவர்களின் பயன்பாடு
தீர்வுகள்:
பரிந்துரைக்கப்பட்ட 50-60 ஹெர்ட்ஸ் வரம்பிற்கு அதிர்வு அதிர்வெண்ணை மறுசீரமைக்கவும்
கலவை வடிவமைப்பை சரிசெய்வதன் மூலம் அல்லது பிளாஸ்டிசைசர்களைச் சேர்ப்பதன் மூலம் கான்கிரீட் திரவத்தை மேம்படுத்தவும்
அனைத்து துவாரங்களிலும் சமமான மற்றும் முழுமையான உணவை உறுதிப்படுத்தவும்
நீர் சார்ந்த வெளியீட்டு முகவர்களைப் பயன்படுத்துவதைக் கவனியுங்கள், அவை எண்ணெய் அடிப்படையிலான மாற்றுகளை விட சிறந்த மேற்பரப்பு தரத்தை உருவாக்குவதாகக் காட்டப்பட்டுள்ளது
விரிசல்கள் என்பது பொருள் மற்றும் உழைப்பின் நேரடி இழப்பு.
சாத்தியமான காரணங்கள்:
கலவை மிகவும் உலர்ந்தது, பச்சை வலிமையைக் குறைக்கிறது
இடிப்பதற்கு முன் போதுமான குணப்படுத்தும் நேரம் இல்லை
முறையற்ற அதிர்வு-மிகக் குறைவாகவோ அல்லது அதிகமாகவோ
டிமால்டிங்கின் போது ஒட்டும் இயந்திர அழுத்தம்
உற்பத்திக்குப் பிறகு வெப்பநிலையில் திடீர் மாற்றங்கள்
தீர்வுகள்:
நீர் உள்ளடக்கத்தை அதிகரிக்கவும் அல்லது கலவையில் ஒரு பிளாஸ்டிசைசரை சேர்க்கவும்
சிதைப்பதற்கு முன் 24-48 மணிநேரம் வரை குணப்படுத்தும் நேரத்தை நீட்டிக்கவும்
உங்கள் குறிப்பிட்ட தொகுதி அளவு மற்றும் வடிவத்திற்கு சரியான அதிர்வெண்ணில் அதிர்வுகளை சரிசெய்யவும்
ஒட்டுவதைத் தடுக்க மென்மையான சிதைவு மற்றும் சரியான குழி உயவு ஆகியவற்றை உறுதிப்படுத்தவும்
ஒரு கடினமான மேற்பரப்பு பூச்சு அழகியல் மற்றும் விற்பனை இரண்டையும் பாதிக்கிறது.
சாத்தியமான காரணங்கள்:
தேய்ந்த அல்லது கீறப்பட்ட குழி மேற்பரப்புகள்
முந்தைய சுழற்சிகளிலிருந்து அச்சில் விடப்பட்ட உலர்ந்த சிமெண்ட் எச்சம்
மோசமான-தரம் வெளியீட்டு எண்ணெய்
அதிகப்படியான உலர்ந்த கான்கிரீட் கலவை
தீர்வுகள்:
மென்மையான மேற்பரப்பை மீட்டெடுக்க குழி சுவர்களை மீண்டும் பாலிஷ் செய்யவும்
ஒவ்வொரு ஷிப்ட் முடிந்த பிறகும், சிமெண்ட் படிவதைத் தடுக்க, அச்சுகளை உடனடியாக சுத்தம் செய்யவும்
சரியான வெளியீட்டு முகவரைப் பயன்படுத்தவும் (டீசல் அல்லது பிற மாற்றுகளைப் பயன்படுத்துவதைத் தவிர்க்கவும்)
மெல்லிய மணலின் விகிதத்தை அதிகரிக்கவும் அல்லது நீர்-சிமெண்ட் விகிதத்தை சரிசெய்யவும்
தொகுதிகளின் விளிம்புகள் மற்றும் மூலைகளுக்கு சேதம் ஏற்படுவது பெரும்பாலும் இடிக்கும்போது இயந்திர அழுத்தத்தின் அறிகுறியாகும்.
சாத்தியமான காரணங்கள்:
தேய்ந்த அல்லது சேதமடைந்த குழியின் மூலைகள்
ஒட்டும் கலவை காரணமாக கடினமான இடித்தல்
அதிகப்படியான அதிர்வு விளிம்பு பலவீனத்தை ஏற்படுத்துகிறது
தவறான குணப்படுத்துதல் அல்லது மிக வேகமாக உலர்த்துதல்
தீர்வுகள்:
சேதமடைந்த குழி செருகிகளை சரிசெய்யவும் அல்லது மாற்றவும்
அனைத்து பரப்புகளிலும் சமமாக ரிலீஸ் ஆயிலைப் பயன்படுத்துங்கள்
அதிகப்படியான சுருக்கத்தைத் தவிர்க்க அதிர்வுகளை சமநிலைப்படுத்தவும்
குணப்படுத்தும் நிலைமைகளை நிலையான மற்றும் நிழலுடன் வைத்திருங்கள்
பிளாக் பரப்புகளில் மைக்ரோ-கண்ணீர் மற்றும் சாம்பல் நிறமாற்றம் தோன்றலாம், குறிப்பாக பிரீமியம் தயாரிப்புகளை பாதிக்கும்.
சாத்தியமான காரணங்கள்:
"டேம்பர்ஷூ ஒட்டுதல்" எனப்படும், சிதைக்கும் போது கான்கிரீட் மற்றும் அச்சு மேற்பரப்புக்கு இடையே உள்ள ஒட்டுதல்
வெள்ளை சிமெண்டால் செய்யப்பட்ட தொகுதிகள் மீது "மலரும்" உருவாக்கம்
தீர்வுகள்:
டெமால்டிங் நேரம் மற்றும் வெளியீட்டு முகவர் பயன்பாட்டை மேம்படுத்தவும்
வெள்ளை சிமென்ட் தயாரிப்புகளுக்கு, குணப்படுத்தும் நிலைமைகளை கவனமாகக் கட்டுப்படுத்தவும் மற்றும் பூப்பதைத் தடுக்க முகவர் தேர்வை வெளியிடவும்
சீரற்ற தொகுதி பரிமாணங்கள் அச்சு நிலைத்தன்மை அல்லது இயந்திர சீரமைப்பு ஆகியவற்றில் சிக்கலைக் குறிக்கின்றன.
சாத்தியமான காரணங்கள்:
நீண்ட கால அதிர்வு சோர்விலிருந்து அச்சு சட்டத்தின் சிதைவு
தளர்வான போல்ட் அல்லது தவறாக அமைக்கப்பட்ட குழி செருகல்கள்
இயந்திர அதிர்வு சமநிலையின்மை
சீரற்ற உணவு அல்லது சீரற்ற கலவை
தீர்வுகள்:
சரியான சீரமைப்பை உறுதிசெய்ய முறுக்கு விசையைப் பயன்படுத்தி அனைத்து போல்ட்களையும் இறுக்கவும்
சீரமைப்பு ஊசிகளைச் சரிபார்த்து, அணிந்திருப்பதை மாற்றவும்
சமநிலைக்கு அதிர்வு மோட்டார்களை சரிசெய்யவும்
உணவு மற்றும் கலவை நிலைத்தன்மையை தரப்படுத்தவும்

சரியான அச்சு வடிவமைப்பு மற்றும் பொருள் தேர்வு மூலம் பல சிதைவு சிக்கல்களைத் தடுக்கலாம்:
வரைவுக் கோணம்: குழியின் சுவர்களில் ஒரு முறையான டேப்பர் சுத்தமாக இடிக்கப்படுவதற்கு அவசியம். இது இல்லாமல், வெளியீட்டு முகவர் தரத்தைப் பொருட்படுத்தாமல் தொகுதிகள் ஒட்டிக்கொண்டிருக்கும்.
மூலை ஆரம்: கூர்மையான 90 டிகிரி மூலைகள் விரிசல் தொடங்கும் அழுத்தப் புள்ளிகள். UNIK வடிவமைப்புகள் விளிம்பு சேதத்தை குறைக்க 3-5 மிமீ கதிர்வீச்சு மூலைகளை உள்ளடக்கியது.
மேற்பரப்பு நிறைவு: பாலீஷ் செய்யப்பட்ட குழி மேற்பரப்பு (Ra 1.6) உராய்வைக் குறைத்து, 30% வரை சிதைவு செயல்திறனை மேம்படுத்துகிறது.
வெப்ப சிகிச்சை: சரியான கார்பரைசிங் HRC58-62 இன் மேற்பரப்பு கடினத்தன்மையை அடைகிறது, அதே நேரத்தில் கோர் கடினத்தன்மையை பராமரிக்கிறது, இது ஒட்டுவதற்கு வழிவகுக்கும் உடைகளை குறைக்கிறது.
எஃகு தரம்: 42CrMo அல்லது டூல்-கிரேடு ஸ்டீல்கள் போன்ற உயர்தர பொருட்களைப் பயன்படுத்துவது, 80,000–100,000 சுழற்சிகளில் அச்சு அதன் வடிவத்தையும் மேற்பரப்புத் தரத்தையும் பராமரிப்பதை உறுதி செய்கிறது.
பெரும்பாலான சிதைவு சிக்கல்கள் கணிக்கக்கூடியவை மற்றும் தடுக்கக்கூடியவை. கலவை வடிவமைப்பு, அதிர்வு அமைப்புகள், வெளியீட்டு முகவர் பயன்பாடு அல்லது அச்சு நிலை போன்றவற்றில் மூல காரணத்தை முறையாகக் கண்டறிவதன் மூலம், கழிவு மற்றும் வேலையில்லா நேரத்தைக் குறைக்கும் இலக்கு தீர்வுகளை நீங்கள் செயல்படுத்தலாம்.
நன்கு பராமரிக்கப்பட்ட அச்சு 80,000-100,000 சுழற்சிகள் நீடிக்கும், அதே நேரத்தில் சரியான தொகுதி மேற்பரப்பு தரத்தை பராமரிக்கிறது மற்றும் அதிவேக தானியங்கி வரிகளில் சீராக இயங்குகிறது. சரியான சரிசெய்தல் மற்றும் உயர்-துல்லியமான மோல்ட் இன்ஜினியரிங் மூலம், குறைந்த குறைபாடு விகிதங்கள் மற்றும் குறைந்தபட்ச குறுக்கீடுகளுடன் உங்கள் உற்பத்தி வரிசையை திறமையாக இயங்க வைக்கலாம்.